
Relokacja maszyn i linii produkcyjnych krok po kroku. Jak przebiega, ile trwa i jak się przygotować
Relokacja maszyny to nie transport – to projekt logistyczno-inżynierski, w którym transport jest jednym z ostatnich etapów, nie pierwszym. W praktyce oznacza to, że firma, która zaczyna planowanie od pytania „jaką ciężarówkę zamówić”, już na starcie popełnia błąd sekwencji, który zemści się na etapie uruchomienia produkcji w nowej lokalizacji.
Skala problemu jest realna. Nieprawidłowo zaplanowana relokacja maszyny CNC, prasy czy całej linii montażowej generuje przestoje liczone w tygodniach, a koszty naprawy uszkodzonych podzespołów pomiarowych lub sterowniczych regularnie przewyższają wartość samego transportu. W tym artykule prowadzimy dyrektora produkcji, kierownika utrzymania ruchu i szefa logistyki przez cały proces – od audytu wstępnego, przez demontaż i zabezpieczenie, po transport, rozładunek i uruchomienie na nowym miejscu, z konkretnymi ramami czasowymi dla każdego etapu.
1. Czym różni się relokacja maszyny od standardowego transportu ładunku
1.1 Specyfika ładunku wielkogabarytowego i precyzyjnego
Maszyny CNC, prasy, linie montażowe czy roboty przemysłowe mają często tolerancje ustawienia mierzone w dziesiątych częściach milimetra. Nawet niewielkie przeciążenie dynamiczne podczas transportu – gwałtowne hamowanie, wibracje przy złej nawierzchni albo nieprawidłowe mocowanie na naczepie – może rozregulować układ pomiarowy, wygenerować mikropęknięcia w prowadnicach liniowych albo rozstroić enkodery osi. Skutki takich uszkodzeń rzadko są widoczne od razu – ujawniają się dopiero podczas testów rozruchowych na nowym miejscu, kiedy zmiana harmonogramu jest już bardzo kosztowna.
1.2 Wielowymiarowość projektu
Relokacja to zestawienie czterech równoległych ścieżek pracy, które muszą być koordynowane przez jednego kierownika projektu, nie realizowane oddzielnie przez działy, które ze sobą nie rozmawiają.
- Ścieżka inżynieryjna – demontaż, dokumentacja techniczna, kalibracja po ponownym montażu.
- Ścieżka opakowaniowa – zabezpieczenie maszyny na czas transportu, dobór materiałów barierowych.
- Ścieżka logistyczna – wybór środka transportu, ubezpieczenie cargo, formalności celne i fitosanitarne.
- Ścieżka organizacyjna – harmonogram wstrzymania i przywrócenia produkcji, komunikacja z klientami i podwykonawcami.
2. Etap 1: audyt i planowanie przed relokacyjne
2.1 Inwentaryzacja techniczna maszyny
Punktem wyjścia jest komplet danych: waga, gabaryty, rozkład środka ciężkości, punkty podparcia, elementy wystające i demontowalne oraz wymagana pozycja transportowa – pozioma, pionowa, z zablokowanymi osiami. Dokumentacja fabryczna maszyny – karta techniczna, schematy podparcia, instrukcja transportu producenta – jest na tym etapie kluczowa, bo producenci maszyn precyzyjnych (np. centrów obróbczych 5-osiowych) często wskazują konkretne punkty podnoszenia i maksymalne przyspieszenia, których przekroczenie unieważnia gwarancję.
2.2 Analiza trasy i środka transportu
Zanim maszyna zostanie w ogóle zdemontowana, trzeba sprawdzić skrajnię drogową – czyli dopuszczalne gabaryty pojazdu i ładunku na danej trasie wynikające z szerokości jezdni, wysokości wiaduktów i promieni skrętu – a także nośność mostów i wiaduktów na trasie oraz dostępność dźwigów i suwnic w punkcie załadunku i rozładunku. Na tej podstawie zapada decyzja: transport drogowy, kolejowy, morski czy multimodalny, w zależności od gabarytu maszyny i odległości między lokalizacjami.
2.3 Harmonogram i bufory czasowe
Doświadczenie projektowe pokazuje powtarzalny podział czasu w typowym projekcie relokacji:
audyt i planowanie: 15-20% czasu projektu,
demontaż i pakowanie: 25-30%,
transport: 20%,
rozładunek, montaż i uruchomienie: 25-30%.
Do tego harmonogramu należy dodać bufor czasowy na nieprzewidziane opóźnienia – celne, pogodowe, logistyczne – w wysokości minimum 10-15% całego harmonogramu projektu. Przy projekcie zaplanowanym na 6 tygodni oznacza to realny bufor rzędu 4-6 dni roboczych, które trzeba wliczyć już w komunikację z klientami odbierającymi produkcję.
2.4 Orientacyjne ramy czasowe całego projektu
| Typ relokacji | Szacowany czas trwania | Główne czynniki wydłużające harmonogram |
| Pojedyncza maszyna średnio gabarytowa (krajowa) | 1-2 tygodnie | Dostępność dźwigu/suwnicy, gotowość miejsca docelowego |
| Linia produkcyjna wielomaszynowa | 3-6 tygodni | Koordynacja wielu zespołów, kolejność demontażu i montażu |
| Relokacja międzynarodowa z transportem morskim | 6-10 tygodni | Formalności celne i fitosanitarne, czas przeładunków, dostępność kontenerów |
3. Etap 2: demontaż i przygotowanie maszyny do transportu
3.1 Kolejność demontażu
Prawidłowa sekwencja zaczyna się od odłączenia zasilania i mediów – elektryki, pneumatyki, hydrauliki, chłodziwa – następnie spuszczenia płynów eksploatacyjnych, demontażu elementów wystających (ramiona robotów, osłony, panele sterownicze) i zabezpieczenia osi ruchomych blokadami transportowymi. Przykład z praktyki: przy relokacji centrum obróbczego z magazynem narzędzi na 40 pozycji, sam demontaż wieży narzędziowej i jej odrębne zapakowanie potrafi zająć 4-6 godzin, bo każde narzędzie musi być osadzone w gniazdach transportowych, a nie tylko owinięte folią.
3.2 Dokumentacja stanu technicznego przed transportem
Fotograficzna i opisowa dokumentacja stanu maszyny, numerów seryjnych i punktów podłączeń jest niezbędna zarówno dla procesu ubezpieczeniowego, jak i dla sprawnego ponownego montażu. Oznakowanie okablowania i węży przed demontażem – trwałymi opaskami z numeracją odpowiadającą schematowi elektrycznemu – skraca czas ponownego montażu nawet o kilkadziesiąt procent w porównaniu z sytuacją, gdy elektryk musi odtwarzać połączenia metodą prób i błędów.
3.3 Zabezpieczenie podzespołów wrażliwych
Sterowniki PLC, panele HMI i szafy sterownicze wymagają odrębnego, szczelnego opakowania chroniącego przed wilgocią i wstrząsem, niezależnie od głównej skrzyni maszyny. Standardem w tym zakresie jest połączenie folii barierowej ALU z folią VCI – czyli folią z lotnymi inhibitorami korozji, które w zamkniętej przestrzeni opakowania tworzą warstwę ochronną na powierzchniach metalowych bez konieczności bezpośredniego kontaktu ze smarem czy olejem antykorozyjnym. Taki pakiet, w połączeniu z pakowaniem próżniowym, zapewnia szczelne zabezpieczenie nawet do 24 miesięcy magazynowania lub transportu. Więcej o specyfice tego procesu można znaleźć w artykule o pakowaniu w skrzynie transportowe szaf sterowniczych.
Osobnym przypadkiem są elementy układów hydraulicznych, które ze względu na pozostałości oleju wymagają dodatkowego zabezpieczenia przed wyciekiem podczas transportu – w praktyce oznacza to szczelne zaślepienie przyłączy, absorbenty na dnie skrzyni i, przy transporcie morskim, dodatkową folię VCI na elementach stalowych siłowników i zaworów, które są szczególnie podatne na korozję punktową w warunkach wysokiej wilgotności w kontenerze.
3.4 Czas trwania demontażu w zależności od złożoności maszyny
Orientacyjne przedziały czasowe różnią się w zależności od typu maszyny:
proste urządzenie jednostanowiskowe (np. prasa hydrauliczna bez integracji sterowania): 1-2 dni,
maszyna wielofunkcyjna z integracją sterowania (np. centrum obróbcze CNC z podajnikiem palet): 3-5 dni,
cała linia produkcyjna wymagająca koordynacji kilku zespołów (np. linia montażowa z 6-8 stanowiskami zrobotyzowanymi): 1-3 tygodnie.
Przykład liczbowy: relokacja linii montażowej z ośmioma robotami spawalniczymi i systemem transportu podwieszanego, realizowana przez zespół czterech mechaników i dwóch elektryków, zajmuje typowo 12-15 dni roboczych samego demontażu, z czego blisko 40% czasu przypada na oznakowanie i dokumentację, a nie na fizyczny rozłączanie elementów.
4. Etap 3: projektowanie i wykonanie opakowania transportowego
4.1 Dobór typu skrzyni do charakteru maszyny
W ofercie znajdują się skrzynie drewniane na wymiar, skrzynie ze sklejki oraz skrzynie z płyt OSB, w zależności od masy i wymaganej sztywności konstrukcji. Kluczowe jest to, że skrzynia powinna wynikać z indywidualnego projektu opartego na rozkładzie masy konkretnej maszyny, nie z uniwersalnych wymiarów katalogowych – punkty podparcia wewnątrz skrzyni muszą odpowiadać punktom podparcia maszyny wskazanym w jej dokumentacji fabrycznej, inaczej nawet solidna konstrukcja zewnętrzna nie zapobiegnie przemieszczeniu ładunku. Pełny zakres typów opakowań znajduje się w ofercie skrzyń transportowych projektowanych pod konkretny ładunek.
4.2 Zabezpieczenie przed wilgocią i korozją
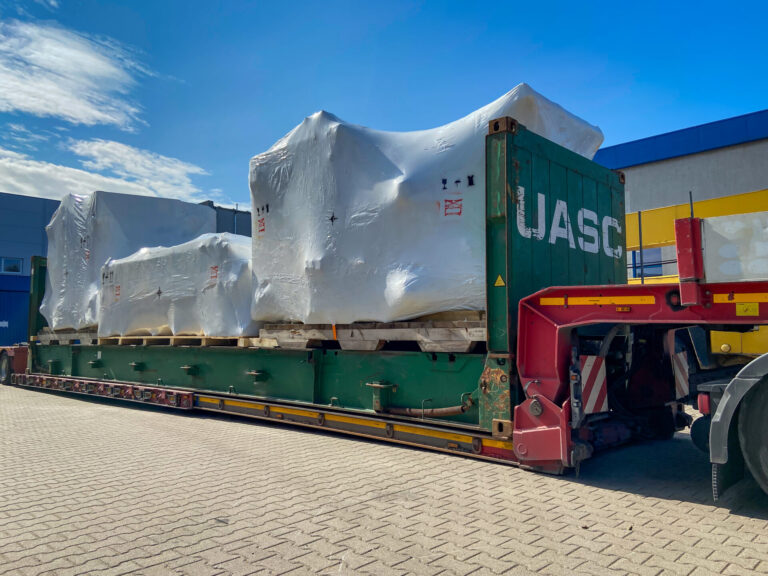
Przy relokacjach z transportem morskim lub długim magazynowaniem stosuje się kombinację trzech technik: folię VCI z lotnymi inhibitorami korozji (w praktyce branżowej często materiały klasy ZERUST/EXCOR), pakowanie próżniowe oraz folię barierową ALU dla podzespołów metalowych i elektronicznych szczególnie podatnych na utlenianie. Dla elementów wyjątkowo czułych – układy scalone, szafy elektryczne – dodatkowo stosuje się kapsuły antykorozyjne VCI i pochłaniacze wilgoci wewnątrz opakowania. Przy transporcie drogowym otwartymi naczepami lub na kontenerach typu flat rack powszechnie wykorzystuje się natomiast folię termokurczliwą o grubości rzędu 230 mikronów, która chroni przed zabrudzeniem i częściowo przed wilgocią przy transporcie trwającym do kilku miesięcy.
4.3 Mocowanie wewnętrzne i unieruchomienie
Kliny, wsporniki i pasy mocujące muszą być dopasowane do punktów podparcia wskazanych w dokumentacji fabrycznej maszyny, a nie umieszczone w miejscach wygodnych do zbicia konstrukcji. Konsekwencje błędnego mocowania są konkretne i mierzalne: przesunięcie środka ciężkości podczas transportu potrafi przesunąć maszynę o kilka centymetrów w skrzyni, co przy delikatnych podzespołach – na przykład wale głównym wrzeciona CNC czy prowadnicach liniowych – kończy się uszkodzeniem wymagającym wymiany podzespołu i tygodni oczekiwania na część zamienną od producenta.
4.4 Certyfikacja materiału drewnianego
Przy relokacjach międzynarodowych, szczególnie transgranicznych i morskich, obowiązuje wymóg certyfikatu IPPC (International Plant Protection Convention) potwierdzającego zgodność z normą ISPM 15 – międzynarodowym standardem fitosanitarnym dla drewnianych materiałów opakowaniowych, którego celem jest zapobieganie przenoszeniu szkodników i chorób roślin między krajami. Brak takiego certyfikatu na drewnie użytym w skrzyni lub w podkładach transportowych oznacza realne ryzyko zatrzymania ładunku na granicy fitosanitarnej, niezależnie od tego, jak dobrze zabezpieczona jest sama maszyna. Danpol stosuje rygorystyczny proces suszenia drewna przewyższający wymogi normy IPPC, co dodatkowo zwiększa odporność opakowania na zmienne warunki atmosferyczne, szkodniki i pleśń. Szczegóły procesu opisuje artykuł o metodach suszenia drewna na skrzynie transportowe, a pełną listę posiadanych certyfikatów – w tym ISO 9001:2015 i IPPC – zawiera strona certyfikatów Danpol.
5. Etap 4: transport, przeładunek i formalności
5.1 Wybór środka transportu w zależności od trasy
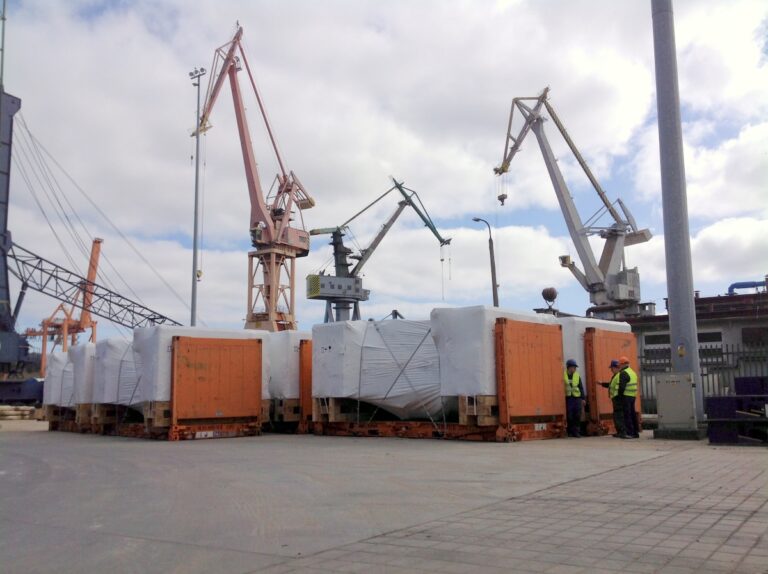
Transport drogowy dominuje przy relokacjach krajowych i wewnątrzunijnych ze względu na elastyczność i krótszy czas realizacji. Transport morski w kontenerach lub na platformach flat rack jest standardem przy relokacjach międzykontynentalnych, zwłaszcza gdy gabaryty maszyny przekraczają możliwości transportu drogowego bez specjalnych zezwoleń. Transport kombinowany stosuje się przy ograniczeniach infrastrukturalnych – na przykład wąskich drogach dojazdowych do zakładu, gdzie duży zestaw niskopodłogowy nie może wjechać, a przeładunek na mniejszy pojazd na placu manewrowym w pobliżu jest jedynym rozwiązaniem.
5.2 Sztauowanie i mocowanie w kontenerze morskim
Przy relokacjach z udziałem transportu morskiego kluczowym pojęciem jest sztauowanie – czyli fachowe rozmieszczenie i zamocowanie ładunku wewnątrz kontenera tak, by wytrzymał przechyły, wibracje i przyspieszenia panujące na statku. Stosuje się do tego drewno sztauerskie z certyfikatem IPPC, dostępne standardowo w przekrojach 100x100x2500 mm, 35x100x2500 mm i 20x100x2500 mm, taśmy tkane typu Cordstrap o wysokiej wytrzymałości na rozciąganie oraz maty antypoślizgowe ograniczające przesuwanie się ładunku względem podłogi kontenera. Całość musi być zgodna z normami CARGO STOWAGE IN SEA TRANSPORT (Res. A.714(17), Annex 13) oraz rekomendacjami IMO/ILO i konwencji SOLAS (Międzynarodowej konwencji o bezpieczeństwie życia na morzu). Warto pamiętać, że kontener niezasztauowany zgodnie z przepisami nie powinien zostać przyjęty na pokład statku, a niewłaściwie zasztauowany kontener może zostać odrzucony przy załadunku, co generuje bezpośrednie opóźnienia i dodatkowe koszty. Zakres tej usługi opisano na stronie sztauowania kontenerów.
5.3 Inspekcja załadunkowa jako zabezpieczenie projektu
Rolę dodatkowego zabezpieczenia projektu odgrywa inspekcja przeprowadzana przez licencjonowanego inspektora, na przykład z firmy SGS Polska, który kontroluje stan techniczny kontenera przed załadunkiem oraz prawidłowość mocowania ładunku przed wypłynięciem. Ta inspekcja obejmuje sprawdzenie kontenera pod kątem defektów, dziur i zabrudzeń mogących spowodować wyciek lub uszkodzenie towaru, a jej znaczenie polega na ograniczeniu ryzyka odrzucenia kontenera na terminalu i związanych z tym kosztów opóźnień, które przy transporcie międzykontynentalnym mogą oznaczać utratę miejsca na najbliższym statku i kolejny tydzień oczekiwania.
5.4 Formalności celne i ubezpieczeniowe
Przy przewozie międzynarodowym maszyn dokumentacja obejmuje zwykle karnet (dokument celny umożliwiający czasowy wywóz i przywóz towarów bez opłat celnych, stosowany np. przy wystawach lub testach), dokumenty eksportowe zgodne z klasyfikacją celną maszyny oraz polisę cargo. Kluczowa uwaga praktyczna: polisa powinna być dopasowana do wartości odtworzeniowej maszyny, czyli kosztu jej ponownego wyprodukowania i zainstalowania w bieżących cenach, a nie do wartości księgowej po odpisach amortyzacyjnych, która przy starszych, w pełni zamortyzowanych, ale wciąż wartościowych maszynach bywa wielokrotnie niższa od realnego kosztu odtworzenia.
5.5 Czas trwania fazy transportowej
| Trasa | Orientacyjny czas transportu | Uwagi |
| Krajowa, drogowa | 1-3 dni | Zależy od dostępności zezwoleń na przejazd nienormatywny |
| Wewnątrzunijna, drogowa | 3-7 dni | Dodatkowy czas na kontrole graniczne i odpoczynek kierowców |
| Morska, kontenerowa, międzykontynentalna | 3-6 tygodni | Zależnie od portu docelowego i liczby przeładunków pośrednich |
6. Etap 5: rozładunek, montaż i uruchomienie na nowym miejscu
6.1 Przygotowanie miejsca docelowego przed przyjazdem maszyny
Fundamenty pod maszynę, media – zasilanie elektryczne o odpowiednim parametrze, sprężone powietrze, odprowadzenie chłodziwa – oraz dostępność suwnicy lub wózka widłowego o odpowiednim udźwigu muszą być gotowe zanim transport dojedzie na miejsce. Błędem, który wydłuża projekt najbardziej, jest rozpoczęcie przygotowania miejsca dopiero po przyjeździe transportu – w praktyce oznacza to, że maszyna wartości kilkuset tysięcy złotych stoi zapakowana na placu lub w hali przez kilka dodatkowych dni, bo fundament betonowy nie osiągnął jeszcze wymaganej wytrzymałości albo instalacja elektryczna nie przeszła jeszcze odbioru.
Przykład liczbowy z praktyki: fundament pod prasę o masie 18 ton wymaga zwykle minimum 21-28 dni na dojrzewanie betonu do pełnej wytrzymałości projektowej, licząc od zalania. Jeśli ten czas nie zostanie wliczony w harmonogram równolegle z demontażem i transportem, cały projekt wydłuża się o cały ten okres, mimo że transport i pakowanie mogły zakończyć się znacznie wcześniej.
6.2 Rozpakowanie i weryfikacja stanu technicznego
Kontrola maszyny względem dokumentacji sporządzonej przed demontażem – zdjęć, opisów, numerów seryjnych – pozwala szybko zidentyfikować ewentualne uszkodzenia transportowe. Sprawdzenie tych uszkodzeń przed podpisaniem odbioru przewozu ma bezpośrednie znaczenie dla późniejszych roszczeń ubezpieczeniowych: podpisany bez zastrzeżeń protokół odbioru w praktyce zamyka drogę do reklamacji, nawet jeśli uszkodzenie ujawni się dosłownie następnego dnia.
6.3 Ponowny montaż i kalibracja
Montaż odtwarza połączenia w kolejności odwrotnej do demontażu, z wykorzystaniem oznakowania przygotowanego wcześniej. Po ustawieniu maszyny następuje ponowne wypoziomowanie, kalibracja układów pomiarowych i sterowania oraz testy rozruchowe pod obciążeniem próbnym, zanim maszyna zostanie przywrócona do pełnej produkcji. Przy centrum obróbczym CNC etap kalibracji geometrii – sprawdzenie prostopadłości osi, powtarzalności pozycjonowania, kompensacji temperaturowej – zajmuje typowo 1-3 dni, a przy liniach zrobotyzowanych z wielopunktowym pozycjonowaniem robotów względem siebie ten czas może wydłużyć się do tygodnia, bo każdy robot trzeba na nowo zaprogramować względem nowego układu odniesienia w hali.
6.4 Zagospodarowanie opakowania i odpadów poprodukcyjnych
Po zakończeniu relokacji drewniane skrzynie i palety można poddać recyklingowi zamiast składować jako odpad zajmujący miejsce w hali. Usługa odbioru odpadów drewnianych obejmuje odbiór, sortowanie, przetwarzanie i recykling różnych rodzajów odpadów drewnianych, w tym wystawienie dokumentów potwierdzających recykling, co ma znaczenie przy rozliczaniu odpadów w systemie BDO i domyka projekt relokacji w sposób zgodny z zasadami gospodarki odpadami.
7. Najczęstsze błędy wydłużające czas relokacji
Brak wcześniejszego audytu skrajni drogowej, który ujawnia się dopiero, gdy zestaw z maszyną utyka pod wiaduktem lub nie mieści się na wąskiej drodze dojazdowej.
Niedoszacowanie czasu na osuszenie i zabezpieczenie podzespołów hydraulicznych przed korozją i wyciekiem.
Pominięcie dokumentacji fotograficznej przed demontażem, co utrudnia ponowny montaż i podważa późniejsze roszczenia ubezpieczeniowe.
Transport bez odpowiedniego certyfikatu IPPC, skutkujący zatrzymaniem na granicy fitosanitarnej.
Brak przygotowania miejsca docelowego – fundamentów, mediów, dostępu dla suwnicy – przed przyjazdem maszyny.
8. FAQ
Ile trwa relokacja pojedynczej maszyny w granicach kraju?
Przy sprawnej organizacji, od demontażu po ponowne uruchomienie, zwykle 1-2 tygodnie, w zależności od złożoności maszyny i dostępności miejsca docelowego.
Czy każda relokacja maszyny wymaga specjalistycznego opakowania transportowego?
Nie zawsze. Przy krótkich trasach drogowych i mniej wrażliwych maszynach wystarczy odpowiednie mocowanie na naczepie, ale przy transporcie morskim lub długim magazynowaniu zabezpieczenie barierowe jest praktycznie obowiązkowe.
Co się dzieje, jeśli maszyna zostanie źle zabezpieczona podczas transportu?
Najczęstsze skutki to rozregulowanie układów pomiarowych, korozja podzespołów metalowych i uszkodzenia mechaniczne, które wydłużają uruchomienie produkcji nawet o kilka tygodni względem planu.
Czy firma pakująca może zorganizować cały proces relokacji, czy tylko opakowanie?
Zakres usług zależy od dostawcy, ale doświadczony producent opakowań transportowych zwykle wspiera także dobór metody zabezpieczenia, sztauowanie w kontenerze i koordynację logistyczną, nie tylko produkcję skrzyni.
Relokacja maszyny lub linii produkcyjnej to proces wieloetapowy, w którym transport zajmuje relatywnie niewielką część całego harmonogramu, a największe ryzyko opóźnień i uszkodzeń generują etapy demontażu, pakowania i przygotowania miejsca docelowego. Inwestycja w profesjonalne zabezpieczenie transportowe i sztauowanie jest tańsza niż koszt przestoju produkcyjnego wynikającego z uszkodzenia maszyny w transporcie – kilkudniowy przestój linii produkcyjnej wielokrotnie przewyższa koszt folii VCI, drewna sztauerskiego czy inspekcji załadunkowej.
Dlatego projekt relokacji warto konsultować z doświadczonym producentem opakowań przemysłowych już na etapie planowania, nie dopiero przy wyborze przewoźnika – właściwy dobór skrzyni, materiałów barierowych i metody sztauowania determinuje bezpieczeństwo maszyny na całej trasie. Aby omówić zabezpieczenie konkretnej maszyny lub linii produkcyjnej przed relokacją, warto skontaktować się bezpośrednio przez formularz kontaktowy Danpol.